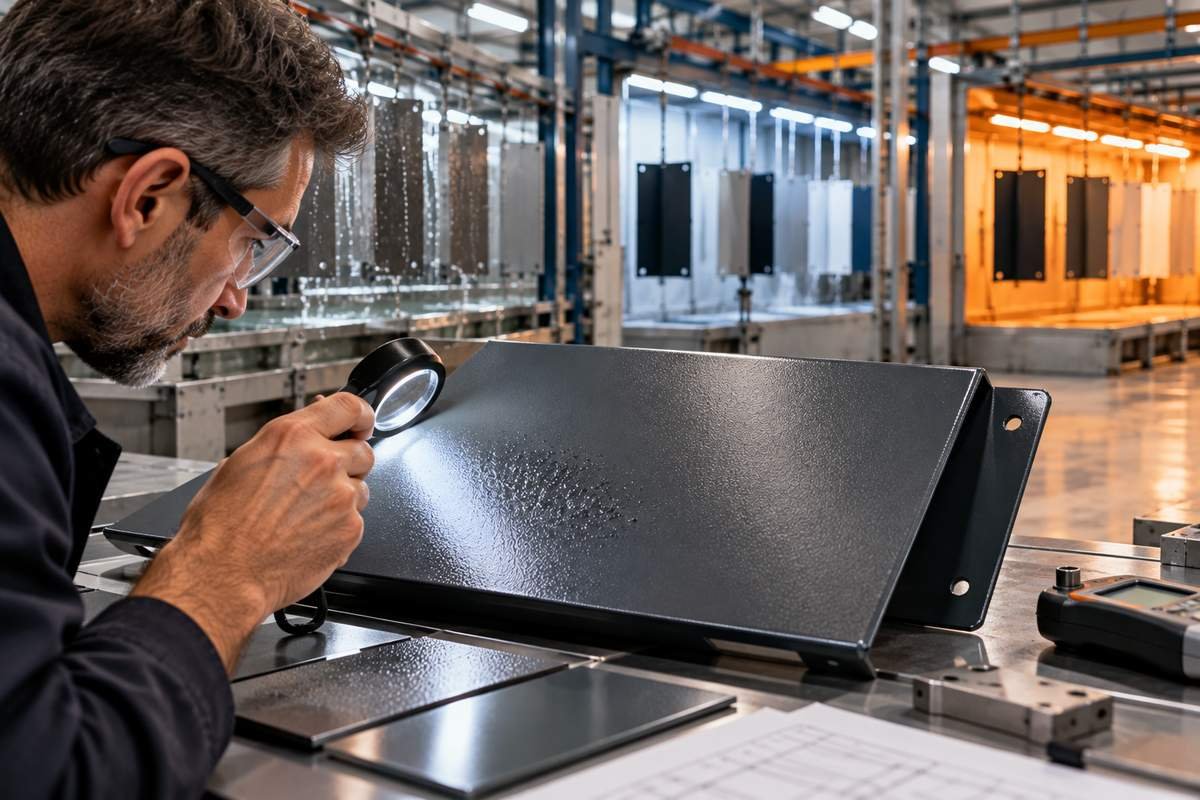
Quando in un reparto di verniciatura compare un difetto, la reazione più naturale è cercare di eliminarlo nel modo più rapido possibile. La superficie è lì, davanti agli occhi, e sembra indicare con chiarezza dove intervenire: se compaiono crateri, puntinature, disuniformità, problemi di adesione o un aspetto diverso da quello atteso, la tentazione è quella di associare immediatamente il difetto a una causa e di modificare qualcosa nel processo.
Con il tempo, però, ho imparato a diffidare delle risposte troppo veloci. Nella verniciatura industriale ciò che appare sulla superficie è spesso il punto finale di una sequenza molto più lunga, nella quale entrano in gioco il supporto, la preparazione, l’ambiente, l’applicazione, il materiale, il ciclo termico e il modo in cui il processo viene gestito nel suo insieme.
Per questo considero ogni difetto innanzitutto come un’informazione. Prima di chiedersi come cancellarlo, conviene capire che cosa sta raccontando, perché la differenza tra correggere un sintomo e risolvere un problema può essere molto più importante del tempo necessario per fare una verifica in più.
Il difetto è un segnale, non una diagnosi
Una superficie che presenta un’anomalia ci dice che qualcosa, in qualche punto del processo, si è discostato dalle condizioni necessarie per ottenere il risultato atteso. Non ci dice, però, automaticamente dove sia avvenuto quello scostamento. È proprio questo il motivo per cui due difetti apparentemente simili possono avere origini differenti e, al contrario, una stessa causa può manifestarsi in modi diversi a seconda del materiale, del supporto o delle condizioni produttive.
Se ci fermiamo all’aspetto visibile rischiamo quindi di confondere il segnale con la diagnosi. Cambiare subito la polvere, modificare le regolazioni della pistola o intervenire sul forno può sembrare una risposta concreta, ma diventa poco utile se non abbiamo prima ricostruito ciò che è accaduto. La domanda corretta non è soltanto “che difetto vedo?”, bensì “quali condizioni possono aver prodotto questo risultato e quali di queste sono effettivamente presenti nel mio processo?”
Questo cambio di prospettiva è fondamentale perché sposta l’attenzione dalla ricerca di un colpevole alla comprensione del sistema. Il materiale può certamente essere una variabile, ma lo sono anche molte altre condizioni che spesso non risultano immediatamente visibili sulla superficie.
Ricostruire il processo prima di intervenire
Quando mi trovo davanti a un problema ricorrente, preferisco partire dalla storia del pezzo anziché dal suo ultimo passaggio. Da dove arriva il supporto? In quali condizioni entra nel ciclo? Come viene preparato? Che cosa accade durante l’applicazione? Come viene gestita la polimerizzazione? Ci sono state variazioni rispetto alle produzioni precedenti? Il difetto compare su tutti i pezzi oppure soltanto su alcune geometrie, su determinati lotti o in particolari momenti della giornata?
Non si tratta di complicare l’analisi, ma di darle un ordine. Un processo industriale è una successione di eventi e, se vogliamo individuare una causa, dobbiamo capire in quale punto quella successione ha iniziato a cambiare. A volte la risposta emerge da una differenza apparentemente marginale: un materiale proveniente da una lavorazione diversa, una pulizia non uniforme, una variazione nelle condizioni ambientali, una manutenzione rimandata o una modifica operativa che nessuno aveva considerato significativa.
La ricostruzione serve proprio a questo: trasformare un’impressione in una serie di elementi verificabili. Più riusciamo a descrivere con precisione quando e come compare il problema, più restringiamo il campo delle ipotesi e riduciamo il rischio di intervenire nel punto sbagliato.
Cambiare una variabile alla volta
Uno degli errori più comprensibili, soprattutto quando la produzione deve ripartire rapidamente, è modificare contemporaneamente più parametri nella speranza che uno di essi risolva il problema. Si cambia una regolazione, si interviene sulla temperatura, si modifica la quantità applicata e magari si prova anche un materiale differente. Se il difetto scompare, il risultato sembra positivo, ma spesso non sappiamo quale cambiamento abbia davvero funzionato.
Questo significa che il problema potrebbe ripresentarsi senza che l’azienda abbia acquisito una conoscenza in più. Per questo preferisco un approccio più disciplinato: formulare un’ipotesi, scegliere una verifica significativa, modificare una variabile per volta quando le condizioni lo consentono e osservare ciò che accade. È un metodo meno spettacolare, ma molto più utile perché consente di trasformare l’intervento in apprendimento.
La stabilità di processo nasce anche dalla capacità di distinguere le correlazioni dalle cause. Se modifichiamo tutto insieme, possiamo ottenere temporaneamente un buon pezzo senza aver compreso nulla; se invece procediamo con ordine, ogni prova aggiunge un tassello alla conoscenza del processo e rende più semplice affrontare situazioni simili in futuro.
L’esperienza serve a fare domande migliori
L’esperienza è preziosa perché, dopo molti anni, alcuni schemi diventano riconoscibili. Un difetto richiama alla memoria casi già affrontati, determinate geometrie suggeriscono verifiche specifiche e alcuni segnali permettono di escludere più rapidamente ipotesi poco plausibili. Tuttavia, proprio l’esperienza può diventare un limite se viene trasformata in automatismo e ci porta a pensare che un problema già visto debba necessariamente avere la stessa causa.
Per questo considero l’esperienza utile quando migliora la qualità delle domande, non quando sostituisce le domande. Ogni azienda ha un impianto, materiali, ritmi produttivi, procedure e persone differenti; anche all’interno della stessa azienda le condizioni cambiano nel tempo. Riconoscere un possibile schema è un ottimo punto di partenza, ma deve essere seguito dalla verifica.
Il consulente tecnico, a mio avviso, porta valore proprio in questo passaggio. Non dovrebbe arrivare con una risposta preconfezionata, ma aiutare a mettere in ordine le informazioni, individuare le verifiche più sensate e costruire insieme al cliente un percorso che renda la decisione comprensibile. La competenza non consiste nel sapere tutto immediatamente, bensì nel sapere come avvicinarsi alla causa senza perdersi nella complessità.
Dal difetto al miglioramento del processo
Un difetto costa tempo, materiale, energia e spesso genera tensione perché interrompe la normalità produttiva. Proprio per questo, una volta risolto, la tentazione è chiudere il problema e tornare rapidamente alla produzione. Credo invece che il momento successivo alla soluzione sia uno dei più importanti, perché permette di trasformare un inconveniente in conoscenza utile.
Se abbiamo capito che cosa è accaduto, vale la pena chiedersi come evitare che accada di nuovo. Può essere sufficiente introdurre un controllo, chiarire una procedura, registrare un parametro, migliorare la comunicazione tra reparti oppure programmare con maggiore regolarità una manutenzione. Non sempre servono investimenti importanti; spesso ciò che fa la differenza è rendere stabile una buona pratica che prima dipendeva soltanto dall’esperienza di una persona.
In questo senso la diagnostica non appartiene soltanto alla gestione delle emergenze. È uno strumento di miglioramento continuo, perché obbliga l’azienda a osservare il processo nel suo insieme e a capire quali condizioni rendono il risultato ripetibile. Quando questo avviene, il difetto smette di essere soltanto un costo e diventa anche un’occasione per rendere il sistema più consapevole e robusto.
È uno dei motivi per cui mi piace il nostro mestiere. Lavoriamo su ciò che si vede, ma per risolvere davvero dobbiamo quasi sempre andare più in profondità. Una superficie imperfetta può attirare l’attenzione, ma il lavoro più utile comincia quando smettiamo di fissare soltanto il difetto e iniziamo a leggere tutto ciò che lo ha prodotto. Ancora una volta, la risposta si trova oltre la superficie.