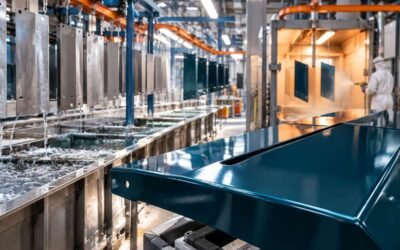
Quando si parla di qualità nella verniciatura industriale, l’attenzione si concentra quasi sempre sulla fase più visibile del processo: l’applicazione della polvere, la cottura e, infine, l’aspetto della superficie. È comprensibile, perché è proprio lì che il risultato diventa evidente e può essere giudicato. Tuttavia, dopo molti anni trascorsi accanto alle aziende, ho imparato che una parte decisiva della qualità viene costruita molto prima che il pezzo entri in cabina.
Una finitura ben riuscita non dipende soltanto dalla bontà della vernice o dalla precisione dell’applicazione. Dipende da ciò che è accaduto al manufatto nelle fasi precedenti, dalle condizioni del supporto, dalla sua preparazione, dalla pulizia, dal pretrattamento e dalla capacità di mantenere sotto controllo una serie di variabili che, prese singolarmente, possono sembrare secondarie ma che insieme determinano il comportamento dell’intero ciclo.
Per questo considero la preparazione non come un’attività preliminare alla verniciatura, ma come una parte integrante della verniciatura stessa. Se vogliamo ottenere un risultato stabile, dobbiamo cominciare a costruirlo quando la superficie è ancora nuda e il colore non è nemmeno entrato in scena.
La superficie comincia dal supporto
Ogni ciclo parte da un materiale reale, con una propria storia. Acciaio, alluminio e altri supporti arrivano alla fase di finitura in condizioni che possono essere molto diverse tra loro, perché hanno subito lavorazioni, movimentazioni, stoccaggi e contatti con sostanze che possono influire sul risultato finale. La superficie che vediamo prima della verniciatura, quindi, non è mai un elemento neutro.
Oli, residui di lavorazione, polvere, ossidazioni o contaminazioni possono interferire con l’adesione e con l’uniformità della finitura. Questo significa che la domanda corretta non è semplicemente quale prodotto applicare, ma in quali condizioni quel prodotto dovrà aderire e lavorare. Una vernice tecnicamente valida non può compensare all’infinito una preparazione insufficiente, così come un buon progetto non può poggiare su fondamenta trascurate.
È proprio per questa ragione che, quando viene segnalato un problema, cerco di non fermarmi immediatamente alla parte finale del ciclo. Prima di attribuire la causa alla polvere, vale la pena ricostruire ciò che è avvenuto sul pezzo e capire se la superficie è arrivata alla cabina nelle condizioni corrette. Molte risposte si trovano lì.
Preparare significa prevenire
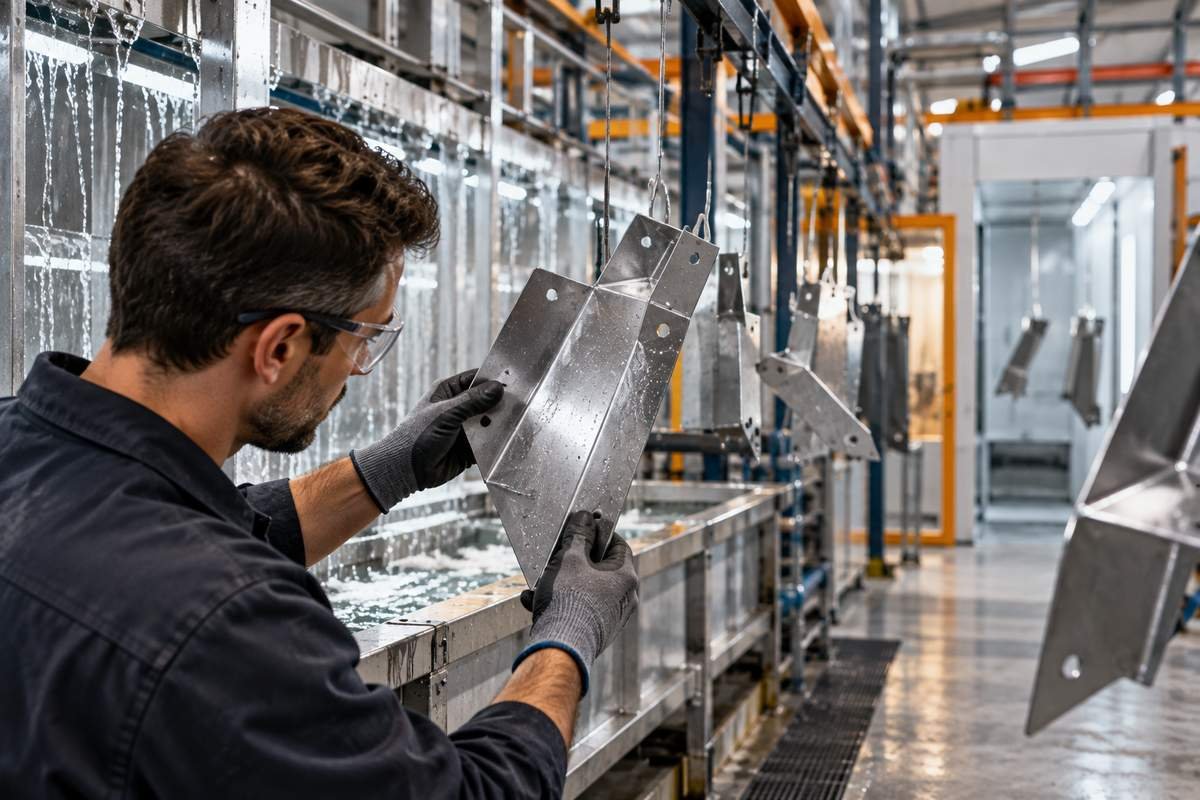
Un buon pretrattamento ha una funzione che va ben oltre la semplice pulizia. Serve a creare le condizioni affinché il sistema di verniciatura possa esprimere in modo coerente le proprie caratteristiche, contribuendo alla qualità dell’adesione e alla durata della finitura. Per questo non dovrebbe essere considerato un passaggio automatico, da dare per scontato finché non compare un problema.
La prevenzione, in produzione, è spesso meno spettacolare della correzione, ma è quasi sempre più efficace. Verificare con regolarità le condizioni del processo, osservare eventuali variazioni e mantenere ordine nelle procedure permette di intercettare molte criticità prima che diventino rilavorazioni, scarti o contestazioni. Non significa complicare il lavoro con controlli inutili; significa individuare quali parametri hanno realmente influenza sul risultato e seguirli con continuità.
Questo approccio richiede una cultura tecnica che non si limiti alla reazione. Quando un’azienda conosce il proprio processo e sa quali elementi devono restare stabili, può affrontare le anomalie con maggiore lucidità, evitando di modificare contemporaneamente troppe variabili e di perdere così la possibilità di capire quale sia stata la vera origine del problema.
Anche la movimentazione fa parte della qualità
Ci sono poi aspetti apparentemente semplici, come l’aggancio, la disposizione dei pezzi e la movimentazione lungo la linea, che possono avere un peso maggiore di quanto si immagini. Il modo in cui un componente viene appeso non riguarda soltanto la produttività o la comodità dell’operatore, perché può influire sull’accessibilità delle superfici, sulla continuità elettrica, sull’applicazione e sul comportamento del pezzo durante le fasi successive.
Quando il processo viene osservato nel suo insieme, si comprende che la qualità non appartiene a una sola macchina e nemmeno a un solo reparto. È il risultato della collaborazione tra fasi diverse, ognuna delle quali consegna alla successiva un pezzo che dovrebbe trovarsi nelle migliori condizioni possibili. Se questa continuità si interrompe, il difetto può manifestarsi alla fine, anche se la sua origine è molto più lontana.
È uno dei motivi per cui considero utile guardare fisicamente il processo, parlare con chi lo gestisce ogni giorno e osservare il percorso reale del manufatto. Le schede tecniche sono indispensabili, ma la produzione racconta sempre qualcosa in più, soprattutto quando si cerca di comprendere un problema che non compare in modo costante.
Il controllo prima della cabina
Un principio semplice può evitare molte complicazioni: prima di verniciare, il pezzo dovrebbe essere nelle condizioni che ci aspettiamo. Sembra ovvio, eppure la pressione produttiva porta facilmente a concentrare l’attenzione sull’uscita della linea invece che sull’ingresso. Quando il controllo avviene soltanto alla fine, però, ci limitiamo a classificare il risultato; quando avviene anche prima, possiamo ancora intervenire sul processo.
Non penso necessariamente a sistemi complessi. A volte sono sufficienti procedure chiare, controlli coerenti e la capacità di riconoscere rapidamente ciò che esce dalla normalità. L’esperienza degli operatori, in questo senso, rappresenta un patrimonio importante, perché chi lavora quotidianamente su una linea sviluppa una sensibilità verso piccoli cambiamenti che nessuna tabella può sostituire completamente.
Il punto è trasformare questa esperienza in conoscenza condivisa, facendo in modo che non rimanga soltanto nella memoria di una persona
ma diventi parte del metodo aziendale. Quando osservazione, dati e competenza sul campo riescono a dialogare, il processo diventa più leggibile e quindi più governabile.
La qualità è una cultura di processo
Mi capita spesso di pensare che la qualità industriale sia meno legata al singolo gesto perfetto di quanto immaginiamo e molto più alla continuità di tanti gesti corretti. Non nasce da un controllo straordinario effettuato una volta, ma dalla capacità di mantenere nel tempo condizioni coerenti, di riconoscere le variazioni e di intervenire prima che diventino problemi.
Questo vale anche per il ruolo della consulenza. Affiancare un’azienda non significa arrivare con una risposta già pronta, ma comprendere come funziona il suo processo, distinguere le cause dagli effetti e individuare insieme dove sia realmente utile intervenire. In alcuni casi la risposta sarà un prodotto diverso; in altri sarà una regolazione, una verifica a monte o semplicemente una maggiore attenzione a un passaggio che era stato considerato secondario.
È una differenza importante, perché sposta la conversazione dalla ricerca del colpevole alla comprensione del sistema. Quando un difetto compare sulla superficie, chiedersi soltanto quale vernice sia stata utilizzata può essere troppo poco. La domanda più utile è capire quale storia abbia attraversato quel pezzo prima di arrivare al risultato che abbiamo davanti.
Oltre la cabina, oltre la superficie
La cabina di verniciatura rimane naturalmente un passaggio centrale, così come lo sono la scelta della polvere, le regolazioni dell’applicazione e il corretto ciclo di polimerizzazione. Ma proprio perché ogni fase ha un ruolo, nessuna può essere isolata dalle altre. La qualità è il prodotto di una sequenza, e ogni sequenza è forte quanto la capacità di governarne le connessioni.
Per me, lavorare “oltre la superficie” significa anche questo: non accontentarsi di osservare ciò che appare alla fine, ma risalire il processo e comprenderne la logica. È lì che la consulenza acquista valore, perché consente di trasformare un problema visibile in una conoscenza utile e una conoscenza utile in una scelta migliore.
Quando il pezzo entra in cabina, una parte importante del suo risultato è già stata decisa. Costruire qualità significa esserne consapevoli e cominciare a prendersene cura molto prima che arrivi il colore.